Produkter


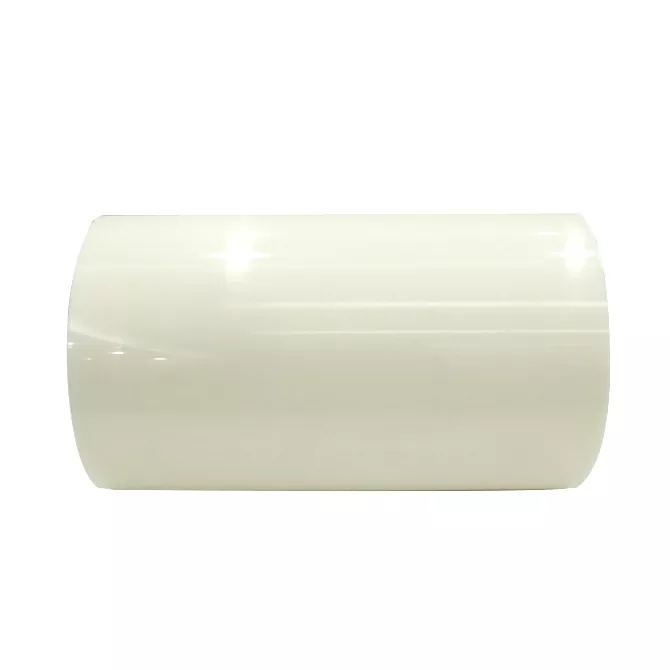
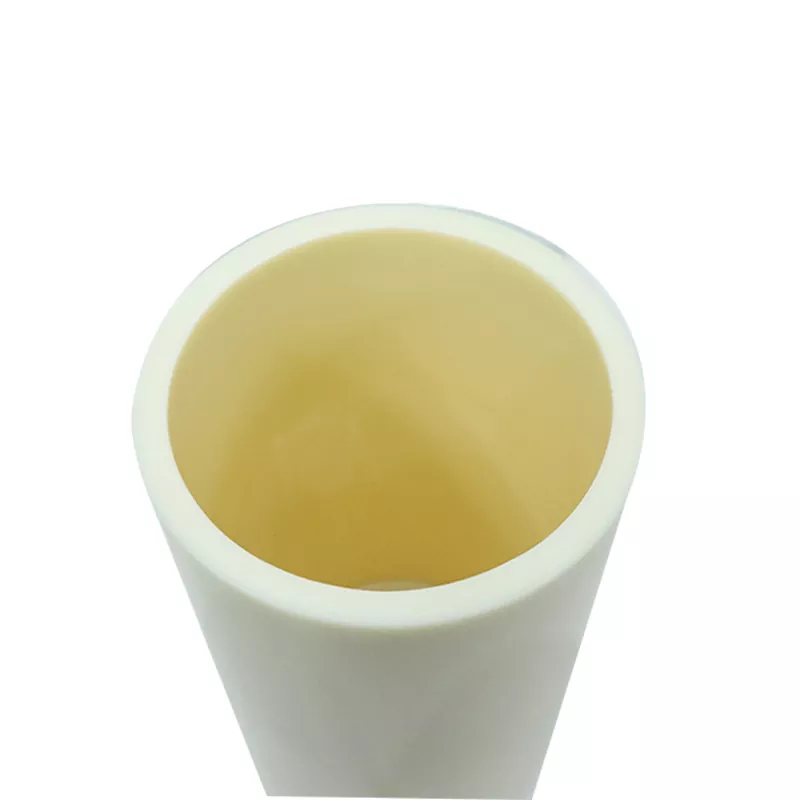
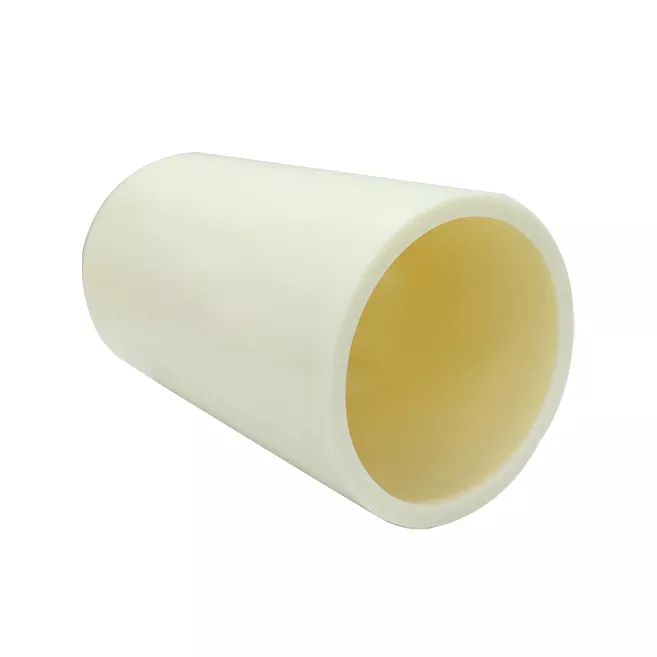
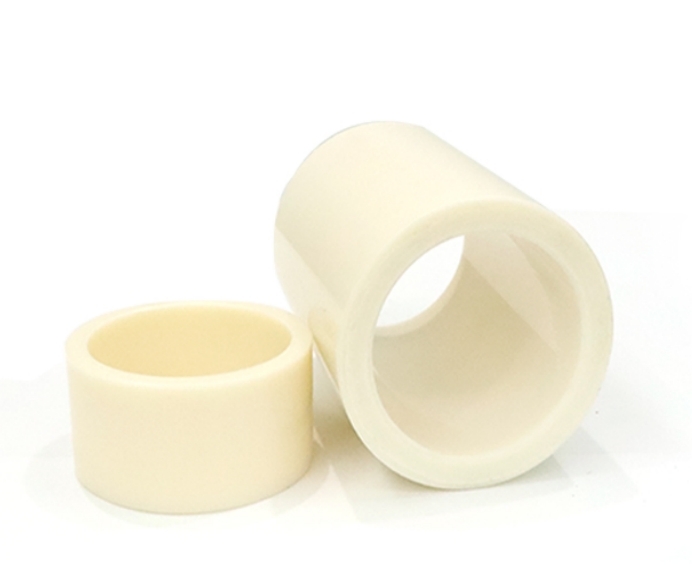
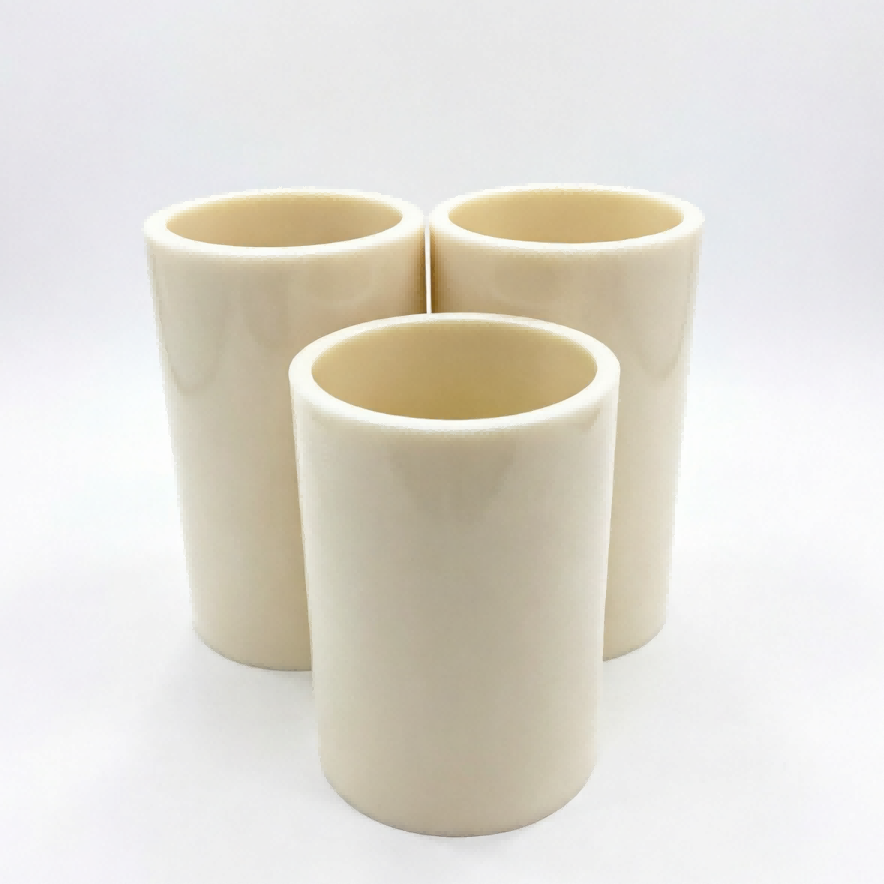
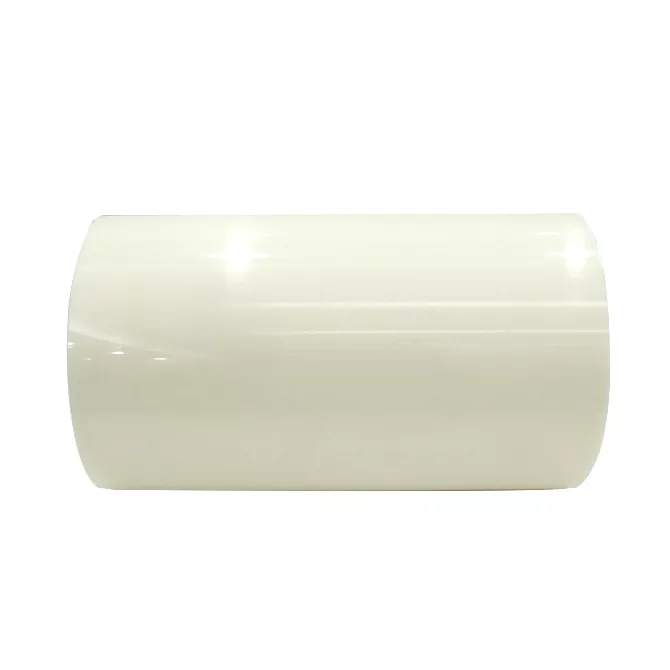
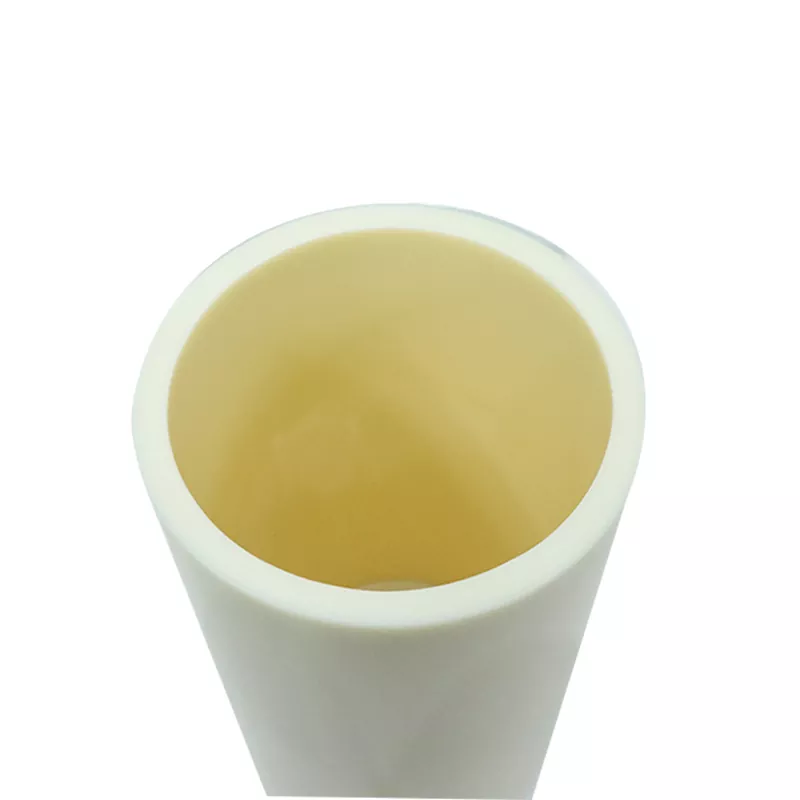
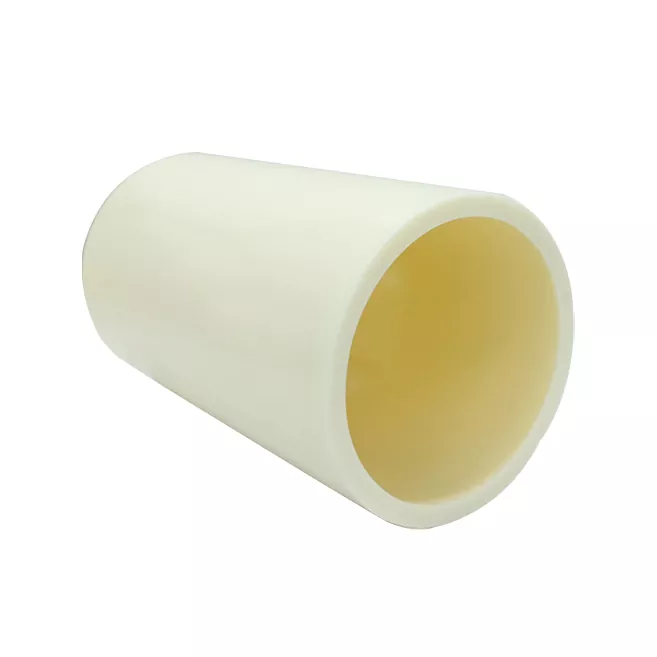
4-tommers 9 mm tykt ABS-viklingsrør for film
Jiangsu Hongkai Plastic Technology Co., Ltd., som en internasjonalt kjent produsent av ABS-kjernerør, besitter evnen og ekspertisen til å profesjonelt produsere 4-tommers 9 mm tykt ABS-viklingsrør for film.
Send forespørsel
produktbeskrivelse
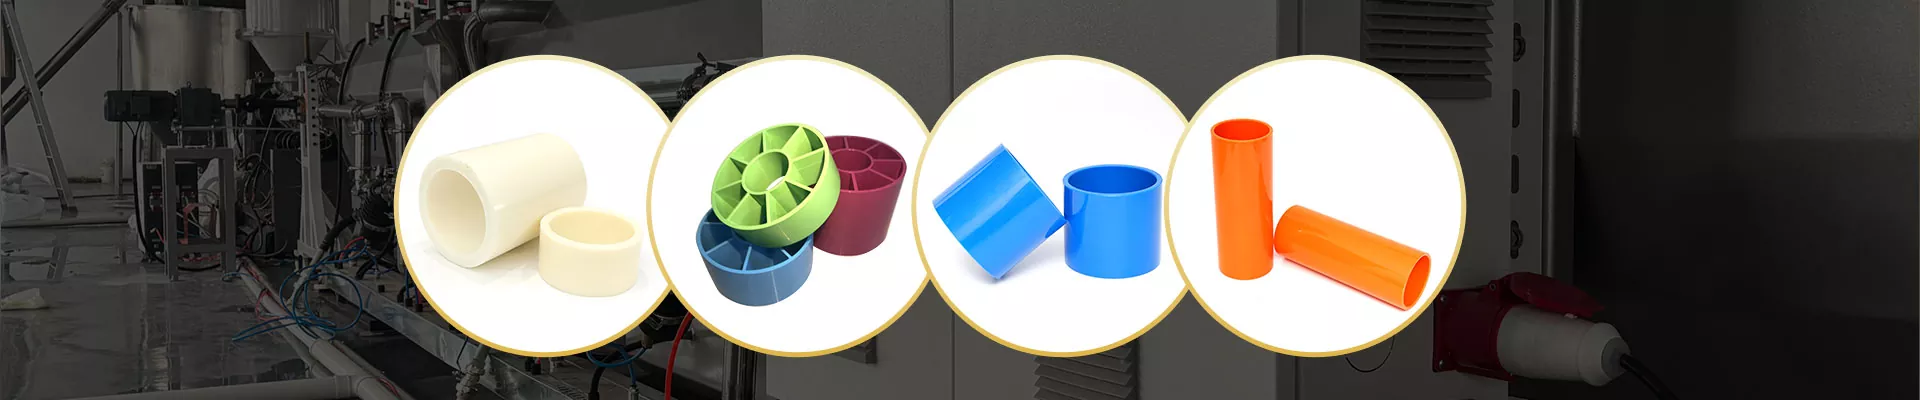
Jiangsu Hongkai Plastic Co., Ltd. er en spesialisert bedrift dypt forankret i produksjonssektoren for plastkjerne. Vårt nåværende produkt er et 4-tommers 9 mm tykt ABS-viklingsrør for film for film. Ved å utnytte mange års teknisk ekspertise og bransjeerfaring har vi utviklet en diversifisert produktportefølje. I materialapplikasjoner er flaggskipet vårt høyytelses ABS-materiale, kjent for sin eksepsjonelle slagfasthet, varmebestandighet og bearbeidbarhet. Den finner utstrakt bruk i elektronikk, elektriske apparater, bilindustri og videre. Samtidig, for å møte ulike brukskrav, har vi utvidet produksjonslinjene våre til å inkludere PVC (polyvinylklorid) og PP (polypropylen) materialer. PVC utmerker seg i kjemisk stabilitet og flammehemming, noe som gjør den egnet for spesialiserte miljøer som kjemiske rørledninger. PP, med sine lette og korrosjonsbestandige egenskaper, viser enestående ytelse i matemballasje og medisinsk utstyr.
For produktspesifikasjoner har vi etablert et system som kombinerer standardisering med tilpasning. Våre standard inventarprodukter dekker fire vanlige rørdiametre: 2 tommer, 3 tommer, 4 tommer og 6 tommer. Alle er presisjonssprøytestøpte for å sikre en glatthet på innerveggen ≤0,2μm, med toleranser kontrollert innenfor ±0,3mm. For spesialiserte prosjektkrav tilbyr vi lengdetilpasningstjenester: vårt intelligente skjæresystem muliggjør trinnløs skjæring fra 10 mm til 6000 mm, supplert med lasermerkingsteknologi for samtidig å gravere kundelogoer eller spesifikasjonsmerker. Alle produktene er sertifisert under ISO 9001 Quality Management System og kommer med omfattende materialinspeksjonsrapporter og testdata for mekaniske egenskaper.
Denne kombinasjonsstrategien "materialmatrise + spesifikasjonsmodul" muliggjør rask oppfyllelse av ulike bestillinger, fra laboratorieprøver til storskala industriell produksjon. For tiden eksportert til 12 land og regioner, har produktene våre ledende posisjoner i nisjemarkeder, inkludert nye energilitiumbatterier og industriell væskeoverføring. Vi ser frem til å levere overlegne plastkjerneløsninger til globale kunder gjennom kontinuerlig teknologisk innovasjon.
Produksjonsprosess
I produksjonsprosessen av 4-tommers 9 mm tykt ABS-viklingsrør for film, er råvareforberedelse det primære trinnet. Høykvalitets ABS-plastpellets må velges nøye for å sikre at deres renhet og ytelse oppfyller spesifikasjonene. Vi bruker pellets av høyeste kvalitet. Gitt at ABS-harpiks inneholder nitrilgrupper og viser en fuktighetsabsorpsjonshastighet på ca. 0,3 %, er tørkebehandling obligatorisk før ekstruderingsstøping. Vanligvis ved bruk av tvungen lufttørking ved 70 °C til 80 °C i 2 til 4 timer, kontrolleres fuktighetsinnholdet strengt under 0,1 % for å forhindre negative effekter på prosesskvaliteten. Deretter går materialet inn i ekstruderingsstøpestadiet. Tørkede ABS-pellets tilsettes først i ekstruderbeholderen, hvor de smeltes og blandes jevnt gjennom skrurotasjon og oppvarming. Skruestrukturen bruker vanligvis en konstant stigning med en gradvis varierende gjengedybde, med et lengde-til-diameter-forhold mellom 25 og 35 for å imøtekomme ekstruderingsegenskapene til ABS-plast. Temperaturkontroll er spesielt kritisk under ekstrudering. Fattemperaturer er delt inn i mate-, plastiserings- og homogeniseringssoner, holdt ved henholdsvis 160°C til 170°C, 170°C til 180°C og 170°C til 175°C. Dysehodet og dysetemperaturene er litt høyere ved 175°C til 185°C og 180°C til 190°C for å sikre fullstendig mykning og jevn ekstrudering. Den smeltede ABS-plasten ekstruderes gjennom en nøyaktig utformet dyse for å danne et kontinuerlig røremne. Umiddelbart etterpå gjennomgår det ekstruderte røremnet rask avkjøling via en kjøleinnretning, typisk ved bruk av romtemperatur vannkjøling. Kjøletemperaturen reguleres mellom 15°C og 22°C. Samtidig må avstanden mellom dimensjoneringshylsen og dysen holdes innenfor 15 til 35 millimeter for å sikre stabiliteten til røremnets form og dimensjoner under kjøleprosessen. Skjær til slutt til de nødvendige dimensjonene.
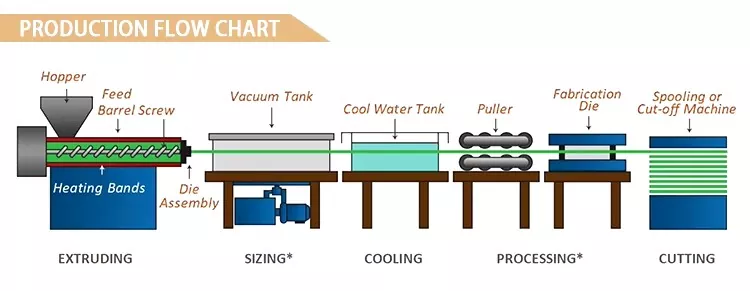
Ovennevnte skisserer den komplette produksjonsprosessen for ABS-kjernerør, fra grundig råvareforberedelse til kjøling og forming. Hvert trinn er strengt kontrollert for å sikre at Hongkai Plastics leverer premiumprodukter med eksepsjonell kvalitet og stabil ytelse. Skulle du ha innkjøpsbehov for ABS-kjernerør, eller ønsker å lære mer om produktdetaljer eller tilpasse spesifikasjoner, kan du gjerne kontakte meg når som helst. Jeg vil gjerne gi profesjonell service og detaljerte svar.
Relatert kategori
Send forespørsel
Gi gjerne din forespørsel i skjemaet nedenfor. Vi svarer deg innen 24 timer.